Газобетонный завод — это не просто линия, где смешивают цемент и песок. Производство устроено как цепочка процессов с жёстким контролем сырья, дозирования, вспучивания массы, резки и тепловлажностной обработки. От того, насколько точно выдержаны состав и режимы на каждом этапе, зависят плотность блока, его геометрия, прочность, теплопроводность и даже поведение кладки на стройке. Ошибка в начале цикла часто проявляется уже у готового изделия: блок может дать усадку, потерять форму, хуже держать крепёж или не набрать нужную прочность.
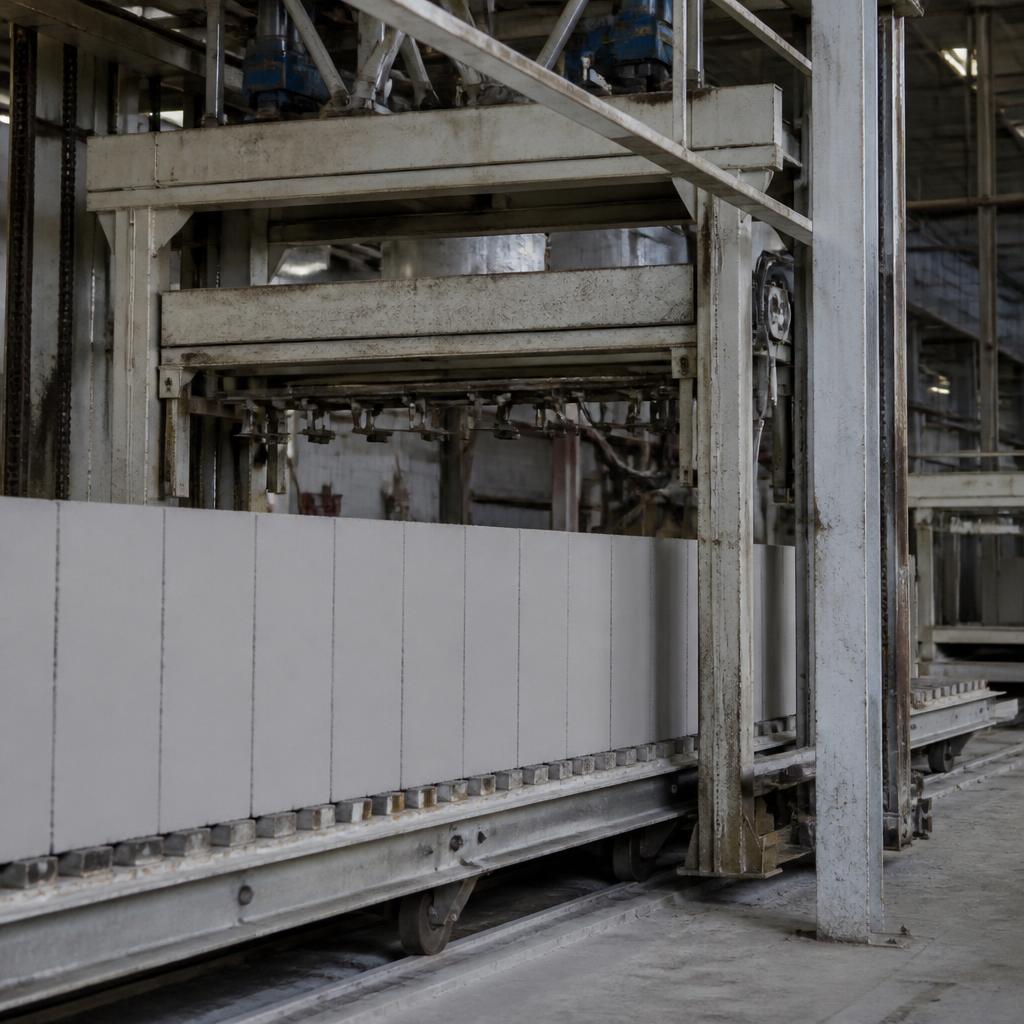
Если смотреть на завод газобетона изнутри, то это обычно сочетание складского хозяйства, смесительно-формовочного участка, зоны резки, автоклавного отделения и участка упаковки. Между ними работают лаборатория, система пылеулавливания, паровое хозяйство и транспортное оборудование. Производство выглядит непрерывным, но по сути состоит из нескольких стадий с разной логикой: сначала готовят минеральную суспензию, затем управляют химической реакцией газообразования, а после закрепляют структуру материала в автоклаве.
Из чего делают газобетон и почему состав так чувствителен
Основу смеси составляют кварцевый песок, цемент, известь, вода и небольшое количество алюминиевой пудры или пасты. Песок обычно тонко измельчают: крупная фракция мешает получить равномерную пористую структуру. Известь и цемент нужны не только как вяжущие, но и как участники реакций при последующей автоклавной обработке. Алюминий вступает в реакцию со щелочной средой и выделяет газ, который формирует поры. Даже небольшое отклонение по влажности песка, активности извести или дозировке алюминия меняет скорость вспучивания и размер пор, поэтому на заводе постоянно проверяют сырьё и корректируют рецептуру.
Как проходит производственный цикл
Сначала сырьё принимают, хранят и подготавливают. Песок измельчают в шлам, вяжущие дозируют из силосов, воду подают с учётом температуры смеси. Затем компоненты перемешивают до однородной массы и вводят газообразователь. После этого смесь разливают по крупным формам, где она поднимается, как тесто, и набирает первичную пластическую прочность.
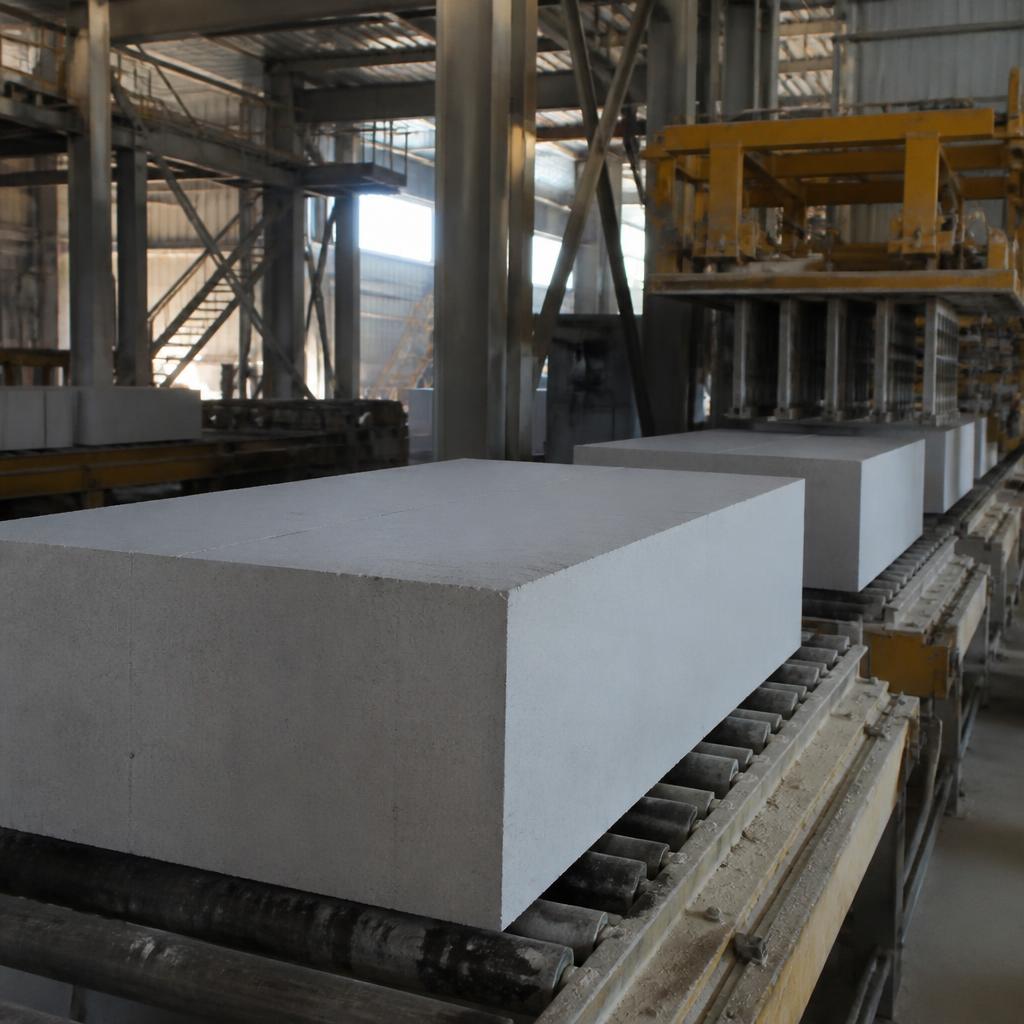
- Подготовка и дозирование сырья.
- Замес и заливка в формы.
- Предварительное созревание массива.
- Резка на блоки, панели или перемычечные элементы.
- Автоклавная обработка насыщенным паром.
- Охлаждение, сортировка, упаковка.
Ключевой момент — резка. Заготовка уже держит форму, но ещё достаточно мягкая, чтобы её можно было разрезать струнами с высокой точностью. Именно здесь получают ровную геометрию, за которую газобетон ценят при тонкошовной кладке.
Зачем нужен автоклав
Без автоклава материал тоже можно вспенить и отформовать, но его свойства будут иными. Автоклав создаёт среду повышенной температуры и давления, в которой минеральные компоненты образуют устойчивую кристаллическую структуру. Благодаря этому блоки набирают расчётную прочность, становятся стабильнее по размерам и лучше переносят эксплуатационные нагрузки. Для завода это ещё и вопрос повторяемости качества: при правильно настроенном режиме партия получается более однородной, чем при естественном твердении.
Что контролируют в автоклавном отделении
Недостаточно просто «пропарить» массив. Важны плавность подъёма давления, продолжительность выдержки и корректное охлаждение. Слишком резкие переходы могут вызвать микротрещины, внутренние напряжения или коробление. Поэтому режим подбирают под конкретный состав смеси, формат изделий и производительность линии.
Как обеспечивают качество на практике
На хорошем производстве лаборатория работает не формально. Она проверяет помол песка, активность извести, подвижность смеси, скорость подъёма массива, влажность и плотность заготовок, а затем параметры готовых блоков. Обычно оценивают прочность, отклонения по размерам, равномерность структуры, влажность после автоклава, иногда морозостойкость и другие показатели в зависимости от назначения продукции. Если контроль слабый, проблемы могут быть неочевидны на выходе, но проявятся у строителей: швы начнут «гулять», блоки будут крошиться на углах, возрастёт расход клея.
Что отличает разные заводы друг от друга
Разница не сводится к названию производителя. Важны степень автоматизации, качество подготовки песчаного шлама, точность дозаторов, состояние резательных рам, уровень обслуживания автоклавов и культура технологической дисциплины. Один завод может выпускать широкий ассортимент по плотности и формату, другой — работать только в нескольких ходовых позициях. Есть различия и в упаковке, и в способе складирования, что влияет уже не на сам материал, а на сохранность геометрии при перевозке и хранении.
- Автоматизация уменьшает разброс параметров между партиями.
- Стабильное сырьё упрощает поддержание рецептуры.
- Изношенное оборудование чаще даёт отклонения по размеру.
- Нарушение режимов хранения может испортить даже качественно сделанный блок.
Почему устройство завода важно знать покупателю и проектировщику
Понимание технологии помогает трезво оценивать материал. Если блоки произведены на линии с автоклавной обработкой и нормальным контролем геометрии, их проще закладывать в проекты с тонкошовной кладкой и предсказуемыми характеристиками стены. Если происхождение продукции неясно, выше риск получить нестабильную плотность, разброс по размерам и сложности на монтаже. Поэтому при выборе газобетона полезно смотреть не только на маркировку, но и на то, как организовано производство, какие этапы контроля заявлены и насколько однородно выглядит сама партия.